锂电池PACK工厂MES系统的数字化应用——以迈斯软件为例
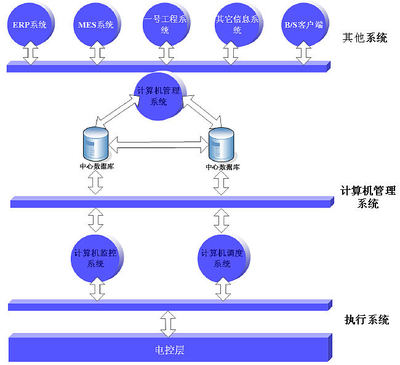
一、锂电池PACK制造的数字化挑战\n\n锂电池PACK制造处于锂电产业链的下游,是将电芯、BMS、结构件、连接件等组装为成品电池包的关键环节。与电芯制造相比,PACK环节具有鲜明的特点:物料种类多、工艺路线灵活、订单批量差异化大、质量追溯要求高。一个典型的PACK工厂,既要应对新能源汽车动力电池的大批量生产,也要处理储能电池、两轮车电池等多品种小批量订单,同时还需满足日趋严格的产品质量追溯和安全合规要求。\n\n这些特点对制造过程的数字化管理提出了很高的要求。传统依靠人工记录、纸质流转、事后汇总的管理方式,已经难以支撑PACK工厂在效率、质量和追溯方面的需要。制造执行系统(MES)由此成为PACK工厂数字化转型的核心系统。迈斯软件作为国内面向锂电行业的MES解决方案提供商,其在PACK工厂的数字化应用实践具有一定代表性,本文以其为例,梳理MES系统在锂电池PACK制造过程中的主要应用场景与价值。\n\n## 二、PACK工厂MES系统的核心功能定位\n\n从计算机系统服务的角度看,PACK工厂的MES系统位于ERP与车间设备控制层之间,承担着“承上启下”的职责。向上承接ERP下达的生产订单与物料计划,向下对接PLC、扫码枪、测试设备、拧紧工具等现场设备,实现对生产过程的实时指挥与数据采集。其核心功能通常包括:生产计划与工单管理、物料与批次追溯、工艺防错与过程控制、质量数据采集与分析、设备与工装管理、生产看板与报表等。\n\n迈斯软件在PACK工厂场景中的MES方案,围绕PACK制造的典型工艺路线展开,覆盖从电芯上线、模组组装、PACK总装到测试下线、包装入库的全流程,强调“一物一码、一序一控、一测一档”的数字化主线。\n\n## 三、数字化应用场景分析\n\n### 1. 生产计划与工单执行的数字化\n\nPACK工厂订单来源多样,插单、改单频繁。MES系统将ERP下发的生产订单拆解为可执行的工单,并按照工艺路线自动派工到工位。现场操作人员通过工位终端接收任务、扫码开工、报工完结,生产进度实时回传。对于混线生产的场景,MES可根据产品型号自动切换工位作业指导书与工艺参数,减少换线时的沟通成本与人为差错。这种以工单为主线、以扫码为节点的执行方式,使PACK车间的生产透明度显著提升。\n\n### 2. 物料防错与全流程追溯\n\nPACK制造的追溯粒度要求高,通常需要追溯到电芯批次、模组批次乃至单只电芯。MES系统通过物料条码或RFID,在电芯上线、模组装配、PACK总装等关键节点进行扫码绑定,建立“电芯—模组—PACK”的层级追溯关系。在装配工位,系统可根据BOM与工艺规则进行物料防错校验:当扫描的物料型号与当前工单不匹配、或物料超过有效期、或批次状态异常时,系统即时拦截并提示,从源头防止错装、混装。追溯数据同时支撑售后的质量分析——一旦出现客诉或安全事件,可快速定位同批次产品范围与生产条件。\n\n### 3. 工艺过程控制与防错\n\nPACK装配涉及拧紧、焊接、涂胶、气密测试、EOL测试等多道关键工序,任何一道工序的参数偏差都可能影响产品安全性能。MES系统在这些工位集成拧紧枪、焊接设备、气密检测仪、充放电测试设备等,实现关键参数的自动采集与合格性判定。例如在螺栓拧紧工序,系统从拧紧工具读取扭矩、角度数值,与工艺设定的上下限比对,超差即报警并锁定工位;在气密测试工序,测试结果自动上传并与产品条码绑定,不合格品由系统自动标记进入返修流程。这类“设备互联+自动判定”的防错机制,减少了对人工判读的依赖,也保证了对关键工序的过程能力可度量。\n\n在迈斯软件的方案中,类似EOL(下线检测)测试数据的自动采集与归档往往是PACK工厂应用的重点。每台成品PACK下线时,系统自动汇总其装配记录、扭矩数据、气密结果、电气性能测试数据,形成完整的“产品电子档案”,随产品出厂,既服务于自身质量分析,也可向主机厂客户提供交付出厂报告。\n\n### 4. 质量数据采集与SPC分析\n\n除过程参数外,MES系统还承担质量检验数据的采集,包括来料检验、过程巡检、成品检验等。检验结果与批次、工单、设备、人员关联,通过SPC统计过程控制工具展开趋势分析,识别工序异常波动并及时预警。质量问题闭环管理也是其中的组成:不合格品由系统触发不合格审理流程,记录返修、让步、报废等处置结果,返修后的复检数据再次进入质量档案,形成完整闭环。\n\n### 5. 设备与工装管理的数字化\n\nPACK车间的设备与工装管理同样可以纳入MES范畴,包括设备台账、点检保养计划、工装使用次数记录与寿命预警、设备OEE统计等。对于扭力扳手、工装夹具等影响装配质量的工具,系统可设置使用寿命阈值,到期自动提醒更换或校验,避免因工装磨损引起的质量隐患。设备联网数据与MES形成互补,为设备利用率分析和瓶颈识别提供基础数据。\n\n### 6. 生产可视化管理\n\n车间大屏与工位看板是MES数据价值的直观呈现方式。实时展示计划完成率、在制品数量、良率、设备状态、异常报警等信息,帮助车间管理人员快速掌握现场状态、及时响应异常。管理驾驶舱对历史数据的多维汇总,则支撑产能分析、质量趋势分析与持续改进决策。\n\n## 四、实施要点与挑战\n\n从实践看,PACK工厂MES系统的作用逐步开展得益于它与业务流程的深度耦合,而非单纯的软件部署取代其他工作。实施中的关键问题主要集中在几个方面:其一,物料编码与追溯体系的顶层设计。PACK工厂涉及电芯、模组、辅料、结构件等多层级物料,编码规则需要在MES导入前理顺,否则追溯链路容易断点。其二,设备接口的多样性。不同品牌、不同年代的设备协议差异较大,数据采集时需要针对性适配,实施方通常支持对接众多品牌的测试设备和PLC,这类多设备对接集成工作构成实施主体。其三,现场执行的落地。扫码操作、返工流程等是否方便一线员工操作,直接影响MES数据真实性与系统黏性,上线前通常要针对性协同定制以确保操作方便和安全。\n\nMES并非孤立系统,它需与ERP、WMS、QMS、LIMS等系统形成数据协同,这就对做产线数字化服务的供应商提出了更高的集成能力要求——参与方的know-how能力(方案服务积累)、系统集成的落地、持续技术服务和迭代方案是长期的基础,迈斯软件的多系统集成组合可以作为其一大特点,梳理软件本身的接入功能和构建数据中台,这一点也与以计算机系统服务的方法对应上去,验证项目稳定的长期诉求共同成为该项路线的选择和落地条件。对接上游PDM/P MS下发数据和CMM等测具测算平台等的多维度对接手段都需要提前实现互通的接口方案验证后再推广推广迭代部署上线,与P ST无异地构建相关。需以现场业务为主导牵引地按区段切批次分期开发与试运行。\n\n## 五、小结\n\n对于锂电池PACK工厂而言,MES系统的价值不止在于工序无纸化、报表自动化这样的
如若转载,请注明出处:http://www.laixinyungou.com/product/58.html
更新时间:2026-11-20 21:10:29